Bir tamponun orijinaline ne kadar yaklaştığı, üretim zincirinin her
halkasında verilen kararların toplamıdır. Aşağıda o kararları tek tek
yazdık: neyi neden yapıyoruz, yapmazsak ne oluyor.
01
Kalıp tasarımı
Phira, ürettiği parçaların orijinal parça ile aynı kalitede olması
konusunda iddialıdır ve bu iddia kalıpta başlar. Kalıp, parçanın
sadece biçimini değil, araca nasıl oturacağını da belirler.
Kalıp neyi belirler?
Aynı referansla tedarik edilen parçaların birlikte üretilmesini sağlar — kalıplar, kapaklar, takviyeler.
Diğer araç bileşenleriyle ara bağlantıyı mümkün kılar.
Monte edilen parçanın düzgün görünümünü belirler.
Montaj süresini doğrudan etkiler.
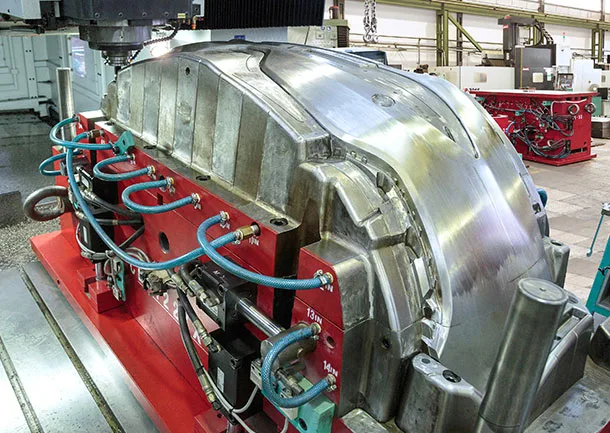
Tampon kalıbı, işleme merkezinde. Kalıbın çeliği, mekanik
tasarımı, ayarı ve cilası parçanın son hâline doğrudan etki eder.
Yüksek kaliteli kalıplama neyi önler?
Fazla montaj süresi, çok büyük veya çok küçük boşluklar, diğer bileşenlerle hatalı hizalama ve bozuk stil çizgileri.
Düşük kaliteli parçaların tampona entegre edilirken kendini belli etmesi.
Tek kalıptan yapılmış tamponu neden tercih etmemelisiniz?
Pervaz gibi ayrı parçalar tek gövdeye gömüldüğünde onarım maliyeti tamponun tamamına çıkar.
Sadece hasarlı parçayı değil, her seferinde tüm tamponu değiştirmek zorunda kalırsınız.
Göçük ve birleştirme eklemleri gibi estetik kusurlar ortaya çıkar.
Boyama işlemi zorlaşır, maliyeti artar.
Çarpışma testinde parça zayıflar.
02
Hammadde
Kaliteli bir ürünün temelinde doğru hammadde vardır. Phira'da tampon
üretiminde, orijinal ekipman üreticilerinin de kullandığı, özel olarak
geliştirilmiş propilen kullanılır.
Doğru hammadde neyi önler?
Bağlantı bileşenlerinin kırılmasını engeller; onları destekler ve bağlar.
Çarpışma testinde başarısızlığı engeller.
Düşük sıcaklıklara ve güneşe karşı zayıf direnci önler.
Astarlanmamış durumda orijinalden farklı renk oluşmasına engel olur.
Astarın ve son kat boyanın yapışmasını zorlaştıran silikon kalıp ayırıcı kalıntılarını önler.
03
Enjeksiyon
Ekipmanın kalitesi ve dönüşüm işlemleri, enjeksiyonun sonucunu belirler.
Kullanılan çelikten mekanik tasarıma, ayardan cilaya kadar kalıpla ilgili
her şey parçanın son hâline etki eder.
Şaftın temizlenmesi, malzemenin ısısı, üretim döngüsü ve sıkıştırma —
bu dört faktörü Phira doğrudan kontrol eder. Teknik departman ekipmanın
yapımını ve parçaların dönüşümünü denetler; tedarikçiler bu ekip
tarafından seçilir ve eğitilir.
Kalıbın tasarımından kaynaklanan sorunlar
Kayma izleri — yanlış ve darbesiz kalıplar.
Yanlış bölme hatları — hatalı ayarlanmış kalıplar.
Tırtıklı kenarlar ve tıkalı delikler — çok yumuşak çelik.
Dönüşüme bağlı sorunlar
Üretim döngüsünü hızlandırmak ve hammadde tüketimini azaltmak için
sıkıştırma süresini aşırı kısaltmak şu sonuçları doğurur:
Göçükler, özellikle parçanın uçlarında.
Zayıf alanlarda malzeme eksikliği.
Orijinalinden düşük ağırlık.
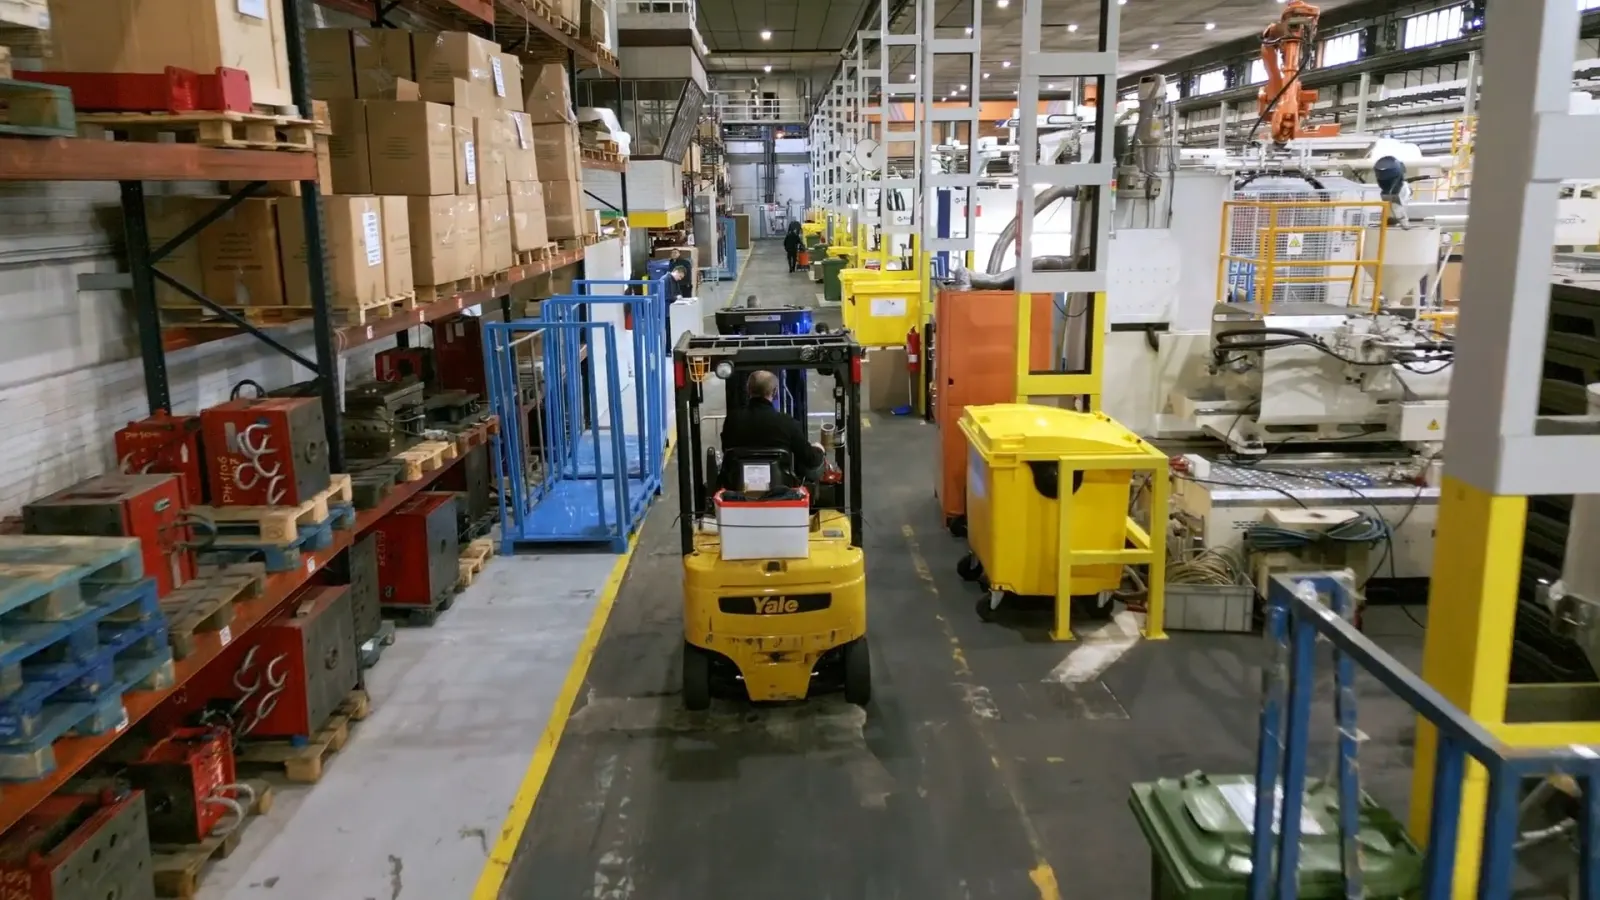
Enjeksiyon hattı — Phira, İspanya.
04
Astarlama
Parçanın atölyede boyanabilirliği astarda belirlenir. Phira'da astarlama
süreci üç noktada denetlenir.
Yanma. Yüzeye ısı uygulanması moleküler yapıyı değiştirir, gözenekleri açar ve astarın düzgün yapışmasını sağlar.
Çift bileşenli faktör. Temizlikte kullanılan çözücülere direnç sağlar, astar ile son kat boyanın birbirine iyi yapışmasını getirir.
Astar kalınlığı. Tabaka, atölyede yapılan zımparalamaya dayanabilecek kalınlıkta olmalıdır.
Astarlama yetersiz olursa
Son kat boya zor yapışır.
Çözücüyle temizlemeye karşı direnç düşer.
Parça doldurulurken astarlanmamış alanlar görünür hâle gelir.
05
Kalite yönetim sistemi
Phira'nın Kalite Yönetim Sistemi ISO 9001:2015 normunun gerekliliklerine
dayanır. Kalite Departmanı, otomotiv pazarının talep ettiği standartların
tam olarak uygulanması için üretim sürecinin tamamına katılır.
Ar-Ge departmanı enjeksiyon kalıplarının tasarımını ve üretimini yönetir;
tersine mühendislik, kalıp akış çalışmaları, sadeleştirme, enjeksiyon
testleri ve otomobil montaj testleri bu sürecin parçasıdır.
Kontrol fikstürü — parçanın bağlantı noktaları ve ölçüleri
montaj öncesi denetlenir.